
 中文简体

چگونه یک ماشین کنسرو اتوماتیک را با مواد بسته بندی فلزی خود مطابقت دهید
Sep 11, 2026
در ساعت 9:00 صبح در یک روز تولید معمولی، خط تولید کنسرو با سرعت 380 قوطی در دقیقه متوقف شد، زیرا بدنه قوطی فولادی دو تکه به طور ناگهانی 0.02 میلی متر ضخامت منحرف شد. دستگاه کنسرو اتوماتیک قطعه ای نبود که شکست. مواد خارج از تحمل بستن دستگاه بود. نتیجه یک خرابی 40 دقیقه ای و 1900 پوسته رد شده قبل از تنظیم مجدد پارامترها توسط اپراتور بود.
نتیجه گیری ساده است: یک دستگاه کنسرو اتوماتیک فقط به خوبی همسویی مواد و فرآیند را در اطراف آن انجام می دهد. اگر در حال ارزیابی یک ماشین هستید، اولین وظیفه شما مقایسه اعداد سرعت نیست. اولین وظیفه شما این است که تعریف کنید که چگونه استوک فلزی، پوشش و تلورانس های شما با آن دستگاه تعامل خواهد داشت.
عملکرد دستگاه کنسرو اتوماتیک واقعاً به این بستگی دارد
یک دستگاه کنسرو اتوماتیک در محیط بسته بندی فلزی سه عملکرد اصلی را انجام می دهد: شکل دهی، اتصال و آب بندی. برای قوطی های سه تکه، دستگاه یک ورق نورد شده یا یک سیم پیچ از فولاد بدنه قوطی را تغذیه می کند، بدنه را تشکیل می دهد، درز جانبی را جوش می دهد و هر دو سر را فلنج می کند. برای قوطی های دو تکه، دستگاه یک فنجان را از یک کلاف پوشش داده شده می کشد و سپس آن را فشار می دهد تا شکل بگیرد. سیستم تغذیه، ابزار و سنسورهای دستگاه بر اساس مشخصات ابعادی طراحی شده اند.
این بدان معناست که خروجی واقعی بستگی به این دارد که مواد شما چقدر دقیقاً با پنجره طراحی دستگاه مطابقت دارد. اگر سیم پیچ فولادی خیلی سخت باشد، رول های شکل دهنده ممکن است بلغزند. اگر پوشش بیش از حد ضخیم باشد، دمای جوش نیاز به تنظیم دارد. اگر سطح دارای ثبت چاپ خاصی باشد، سیستم بینایی دستگاه باید بتواند آن را به طور مداوم ببیند.
در یک خط سه تکه، مواد معمولاً یک ورق یا کلاف پوشش داده شده است که به طول بریده می شود. سپس دستگاه کنسرو اتوماتیک سیلندر بدنه را تشکیل می دهد و درز را جوش می دهد. جوش حساس ترین قسمت است. یک تغییر جزئی در ضخامت پوشش قلع می تواند نیاز جریان جوش را 3-5 درصد تغییر دهد که اپراتور را مجبور به تنظیم دستگاه می کند. اگر تنظیم بارها در هر جابجایی تکرار شود، کل خروجی موثر دستگاه سریعتر از آن چیزی که رتبه پلاک نشان می دهد کاهش می یابد.
در عمل، اکثر تولیدکنندگان بسته بندی این مسائل را بسیار دیرتر از آنچه انتظار دارند می بینند. خطی که از فولاد بدنه قوطی تک رنگ استفاده میکرد، ممکن است تا زمانی که به یک کویل چاپی چند رنگ تغییر دهید، خوب به نظر برسد. سنسورهای موقعیت دستگاه کنسرو اتوماتیک یک بستر تیره یا روشنتر را به عنوان نقطه مرجع متفاوت تشخیص میدهند و هر عملیات بعدی تغییر میکند. اینجاست که انتخاب فولاد بدنه قوطی به یک مسئله انتخاب ماشین تبدیل می شود، نه فقط یک مسئله خرید.
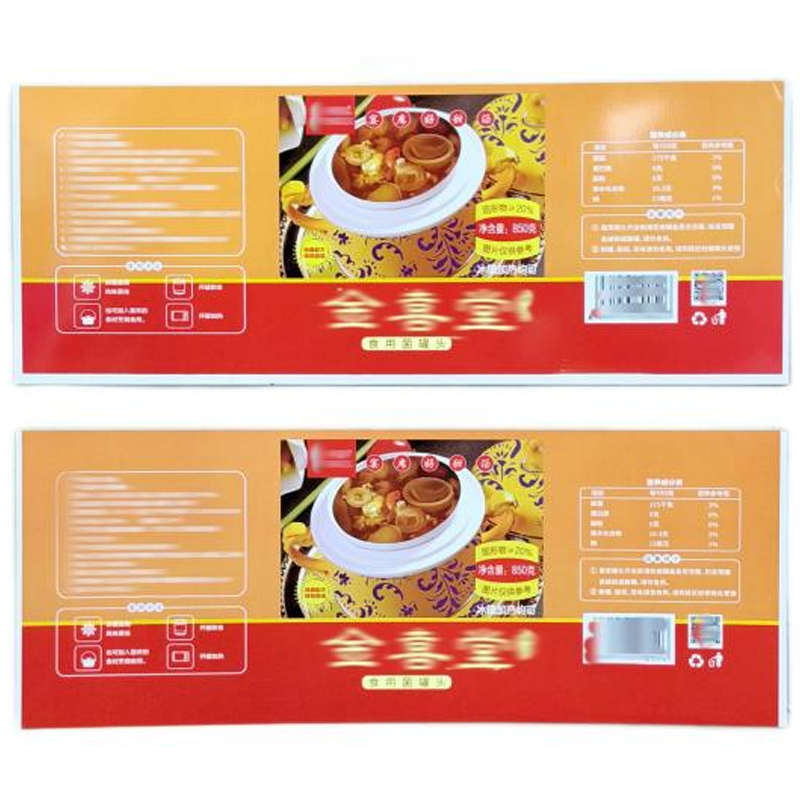 استیل بدنه قوطی سه تکه چاپ چند رنگ برای بسته بندی این قلع یا فولاد لمینت شده چاپ چند رنگ با پوشش قلع از 1.1 تا 11.2 گرم بر متر مربع و تحمل ضخامت 0.01 ± میلی متر را ارائه می دهد. سطح ثابت آن به جلوگیری از ناهماهنگی سنسور در خطوط کنسرو اتوماتیک کمک می کند. مشاهده محصول →
ما بعد تحمل را در زیر گسترش خواهیم داد.
تحمل مواد: محرک خاموش راندمان ماشین کنسرو اتوماتیک
وقتی ماشینهای کنسرو اتوماتیک را مقایسه میکنید، ادبیات اغلب زمان چرخه و ویژگیهای تغییر را برجسته میکند. با این حال، پرهزینه ترین خرابی ها معمولاً ناشی از رانش تحمل مواد است. به عنوان مثال، اگر یک تامین کننده یک سیم پیچ ورق قلع را در 0.29 میلی متر به جای 0.28 میلی متر مشخص شده تحویل دهد، ایستگاه شکل دهی بدنه ممکن است همچنان آن را مدیریت کند. اما هنگامی که ضخامت در طول یک سیم پیچ تغییر می کند، جریان جوش ناپایدار می شود. دستگاه شروع به تولید درزهای ضعیف می کند و تیم کنترل کیفیت نمی تواند جداسازی کند که آیا مشکل از دستگاه، سیم پیچ یا اپراتور است.
جدول زیر انتظارات تحمل معمولی برای مواد مورد استفاده در یک ماشین کنسرو اتوماتیک مدرن را نشان می دهد.
| پارامتر مواد | پنجره کاری معمولی | تاثیر زمانی که بیش از حد |
|---|---|---|
| ضخامت | 0.18-0.30 میلی متر | تغذیه گیر و جوش های ناسازگار |
| وزن پوشش | 2.8-5.6 گرم در متر مربع | مقاومت در برابر خوردگی یا پوسته پوسته شدن ضعیف |
| سختی | 52-62 HRC | بدن قوطی بهار و بد شکل |
وزن پوشش متغیر دیگری است که بر آب بندی و جوشکاری درز جانبی تأثیر می گذارد. برای یک محصول غذایی با ماندگاری کوتاه، پوشش 2.8 گرم در متر مربع ممکن است قابل قبول باشد. برای یک محصول غذایی تهاجمی مانند گوجه فرنگی، سرعت انحلال آهن به یک نگرانی تبدیل می شود. یک دستگاه کنسرو اتوماتیک که برای یک وزن پوشش تنظیم شده است، بدون تغییر به طور خودکار با دیگری سازگار نمی شود. این یک منبع رایج خرابی پنهان است.
برای درب، همان اصل اعمال می شود. یک استوک EOE که با یک سوراخ خفیف بریده می شود ممکن است روی خط دستی کند تأثیر نگذارد، اما یک دستگاه کنسرو اتوماتیک با سرعت 600 قوطی در دقیقه آن سوراخ را به عنوان یک خطای تغذیه تشخیص می دهد. نتیجه یک مربا کاذب یا یک درب آسیب دیده است. به همین دلیل است که انتخاب یک ماده EOE قابل اعتماد به اندازه انتخاب نام تجاری دستگاه اهمیت دارد.
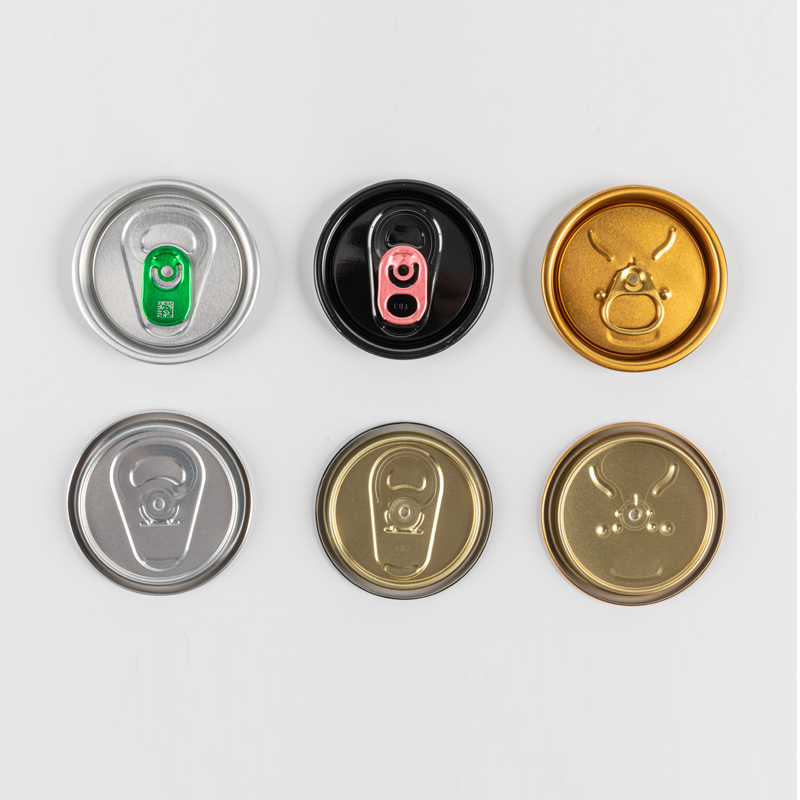 استوک EOE نوشیدنی با پوشش قابل تنظیم و انواع انتهایی این استوک EOE که برای آبمیوه و آبجو مناسب است، از انواع مختلف انتهایی و گزینه های سفارشی سازی پشتیبانی می کند. یک برش تمیز باعث کاهش مرباهای کاذب و درب های آسیب دیده در عملیات کنسروسازی با سرعت بالا می شود. مشاهده محصول →
وقتی تلورانس ها را مشخص می کنید، خطر این وقفه های کوچک اما گران قیمت را کاهش می دهید.
انتخاب یک دستگاه کنسرو اتوماتیک برای ترکیب محصول شما
ترکیب محصول شما مشخص می کند که کدام ویژگی ماشین واقعا مهم است. کارخانهای که فقط قوطیهای نوشیدنی دو تکه تولید میکند، نیاز متفاوتی نسبت به کارخانهای دارد که تعداد زیادی از قوطیهای سه تکه غذا تولید میکند.
- خطوط دو تکه: سرعت بالا، مصرف مواد کم، اما انعطاف پذیری شکل بدن محدود.
- خطوط سه تکه: می توانند قطرها و ارتفاع های مختلف را اجرا کنند، اما جوشکاری درز جانبی به مواد و پوشش دقیق نیاز دارد.
- بدنه های چاپی چند رنگ: نیاز به سیستم ثبت خودکار دستگاه کنسرو کنسرو دارند که با طول تکرار چاپ شده سازگار باشد.
از آنجایی که لایه های چاپ و پوشش قبل از تشکیل قوطی اعمال می شوند، عملکرد دستگاه به کیفیت آن پوشش بستگی دارد. یک پوشش یکنواخت تولید شده بر روی a خط پوشش کویل تغییرات اصطکاک را کاهش می دهد و قوام جوش را بهبود می بخشد.
فراتر از مواد، خود تجهیزات باید با سرعت خط مورد نظر شما و توسعه آینده مطابقت داشته باشد. یک ماشین سبک ممکن است 150 قوطی در دقیقه کار کند، در حالی که یک خط گیج سنگین می تواند از 800 بیشتر شود. تصمیم باید بر اساس حجم واقعی سالانه شما باشد، نه بر اساس حداکثر سرعت تئوری ماشین.
سرعت یک پارامتر خنثی نیست. وقتی سرعت خط را به بالای 500 قوطی در دقیقه افزایش دهید، تغذیه ورق پویاتر می شود. کشش تسمه، فنجانهای خلاء و پرسهای شکلدهی همگی باید با ریتم سریعتری کار کنند. اگر فولاد بدنه قوطی شما دارای سختی یکنواخت و روکش پایدار باشد، این سرعت بالا امکان پذیر است. اگر مواد دارای تغییرات جزئی باشد، دستگاه یا ردهای بیشتری تولید می کند یا برای حفظ کیفیت باید سرعت آن را کاهش دهید. بنابراین، سرعت واقعی شما به کیفیت مواد ورودی شما محدود می شود.
 پشتیبانی از تجهیزات برای پایداری خط کنسرو این شرکت تجهیزات، دانش ماشین آلات و صنعت را ارائه می دهد. با مواد ورودی یکنواخت، سیستمهای آنها عملکرد را در سرعتهای بالاتر حفظ میکنند، ردها را کاهش میدهند و عملکرد قابل پیشبینی را تضمین میکنند. مشاهده محصول →
هنگامی که پوشش مناسب، فولاد بدنه قوطی مناسب و تجهیزات مناسب را ترکیب می کنید، سیستمی به دست می آورید که به طور قابل پیش بینی کار می کند.
تغییر و نگهداری: جایی که هزینه های پنهان ظاهر می شود
تغییر پس از خرابی ها، دومین منبع بزرگ خروجی از دست رفته است. در یک ماشین کنسرو اتوماتیک، تعویض شامل جایگزینی ابزارهای شکل دهی، تنظیم مجدد پارامترهای جوشکاری درز و بارگذاری یک سیم پیچ جدید است. اگر خط شما دارای چندین اندازه محصول است، باید تخمین بزنید که هر تغییر چند دقیقه طول می کشد.
- قالب های قبلی را بردارید و تمیز کنید. کل زمان ممکن است بیش از 20 دقیقه در ماشین های قدیمی تر باشد.
- جوشکار را برای ضخامت فولاد جدید تنظیم کنید. یک اپراتور با تجربه به 10-15 دقیقه نیاز دارد.
- کویل جدید را تغذیه و ثبت کنید. این می تواند 5 دقیقه دیگر طول بکشد.
این زمان ها به اقلام بودجه تبدیل می شوند. یک ماشین با ابزار تغییر سریع ممکن است 15 درصد بیشتر هزینه داشته باشد اما در طول یک سال بیشتر از آن صرفه جویی می کند. همین منطق در مورد بررسی کیفیت نیز صدق می کند. یک سختگیر فرآیند کنترل کیفیت در بازرسی مواد ورودی شما از بسیاری از این شگفتی های تغییر تغییر جلوگیری می کند.
تعمیر و نگهداری صرفاً در مورد روغن کاری یا تعویض تسمه نیست. یک دستگاه کنسرو اتوماتیک که با یک پیشرانه نامرتب کار می کند به تدریج قالب ها را می پوشاند. این سایش به صورت رانش ابعادی در قوطیها نشان داده میشود و تیم کیفیت متوجه تعداد فزایندهای از قوطیهایی خواهد شد که در بررسی میکرومتر ناموفق هستند. اگر فرآیند بازرسی مواد قوی دارید، همیشه می توانید بین سایش قالب و تنوع مواد ورودی تمایز قائل شوید. بدون آن، تیم تعمیر و نگهداری ممکن است ابزارهای کاملاً خوب را جایگزین کند.
روشی ساده برای ارزیابی سرمایه گذاری ماشین های کنسرو اتوماتیک
ارزیابی یک دستگاه کنسرو اتوماتیک باید با مشخصات مواد شما شروع شود، نه با بروشور دستگاه. محدوده ضخامت واقعی، وزن پوشش و پرداخت سطح را برای هر محصولی که قصد اجرا دارید، بنویسید. سپس از تامینکننده تجهیزات بخواهید ثابت کند که سیستمهای تغذیه، شکلدهی و سنجش دستگاه میتوانند تحمل سیمپیچ ورودی موجود شما را کنترل کنند.
هنگامی که یک تامین کننده تجهیزات را دعوت می کنید، از آنها بخواهید نمونه ای از مواد شما را بیاورند یا از آنها بخواهید آزمایشی را روی دستگاه خود اجرا کنند. آزمایش باید شامل سه مورد باشد: مواد متوسط شما، سختترین میزان تحمل شما، و سیم پیچی که در بدترین حالت از تامینکننده فعلی خود دریافت میکنید. اگر ماشین بتواند در هر سه حالت قوطی های قابل قبولی تولید کند، حاشیه عملیاتی واقعی دارد. اگر فقط بتواند مواد متوسط را تحمل کند، شما در حال خرید ماشینی هستید که در طول نوسانات تولید عادی از کار می افتد.
یک دستگاه کنسرو اتوماتیک فقط به اندازه ضعیف ترین ورودی در خط پایدار است. اگر تامین کننده شما بتواند عملکرد پایداری را با مواد فعلی شما نشان دهد، یک شریک قابل اعتماد پیدا کرده اید. اگر آنها فقط می توانند عملکرد خود را با مواد مرجع خود نشان دهند، شما یک ریسک فنی را جذب می کنید که بعداً در گزارش تولید شما ظاهر می شود.
با آنچه واقعاً در حال پردازش هستید شروع کنید، و تصمیم گیری در مورد ماشین بسیار آسان تر می شود.


- Address: شماره 11 جاده ژنشینگ، منطقه توسعه اقتصادی و فناوری خلیج هانگژو، ژجیانگ، چین
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

